


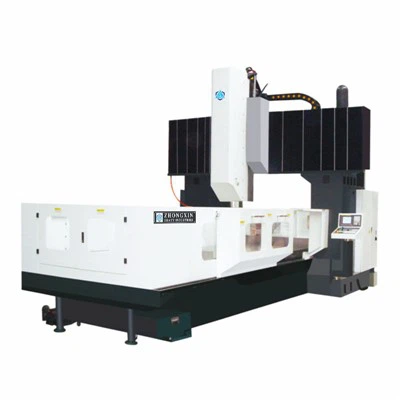
Portalni obradni centar
Značajke alatnog stroja
1. Krevet – radni stol
Glavne komponente, uključujući krevet, radni stol, stup, poprečnu gredu, sedlo i glavu vretena proizvedene su pomoću-tehnologije lijevanog željeza visoke čvrstoće i smole u pijesku. Ove su komponente optimizirane pomoću 3D CAD softvera, s racionalno raspoređenim rebrima za povećanje krutosti i čvrstoće. Stroj ima fiksni okvir-krevetnog portala. Stup i poprečna greda čine integriranu strukturu, dok se radni stol pomiče duž X-osi na krevetu. Stupovi su fiksirani na oba kraja kreveta, a glava vretena pomiče se okomito duž Z-osi na poprečnoj gredi postavljenoj između stupova.
Vodilice kreveta: koristite uvezene-linearne valjkaste vodilice, osiguravajući izvrsno zadržavanje točnosti, visoku osjetljivost i preciznost radnog stola i vrhunske performanse servo pogona. Nude visoku nosivost, izvrsno prigušivanje vibracija tijekom rezanja, što poboljšava ukupnu izvedbu stroja, povećava preciznost i njegovu dugoročnu -stabilnost te produljuje vijek trajanja stroja.
Pogon X-osi: servo motor, spojen preko planetarnog reduktora (za modele X-osi preko 3 metra), pokreće pred-napeti kuglični vijak. Ovaj mehanizam pomiče radni stol naprijed-natrag po krevetu, osiguravajući pomak osi X-. Pred-zatezanje vijka povećava krutost sklopa vijka.
2. Poprečna greda
Vodilice poprečne grede koriste vertikalno ukriženi raspored, pružajući izvrsna mehanička svojstva. Ovaj dizajn značajno poboljšava točnost i krutost rezanja, osigurava dovoljnu krutost poprečne grede na savijanje i torziju, omogućujući stroju da radi s teškim-operacijama rezanja.
Poprečne vodilice: koristite uvezene linearne valjkaste-vodilice, poznate po izvrsnom zadržavanju točnosti. Prikladni su za visoko-rezanje i osiguravaju stabilan rad.
Pogon osi Y-: servo motor pokreće kuglični vijak, koji pomiče sjedalo lijevo i desno duž poprečne grede, osiguravajući pomak osi Y-.
3. Glava vretena
Glava vretena ima strukturu klina s linearnim vodilicama. Z-os koristi četiri vodilice, osiguravajući izvrsnu apsorpciju vibracija i osiguravajući stabilno rezanje tijekom rada.
Pogon osi Z-: servo motor pokreće kuglični vijak, koji pomiče glavu vretena gore-dolje na sedlu, osiguravajući pomak osi Z-. Servo motor osi Z- opremljen je automatskom kočnicom koja se uključuje tijekom gubitka snage, blokirajući osovinu motora kako bi se spriječilo pomicanje.
Sklop vretena: Proizvedeno u specijaliziranoj tajvanskoj tvornici, osiguravajući visoku preciznost i performanse. Stezanje alata postiže se pomoću diskastih opruga na vretenu koje primjenjuju napetost preko mehanizma s kandžama s četiri-prsta na potezni klin držača alata, čime se alat čvrsto pričvršćuje unutar konusa vretena. Stroj ima funkciju orijentacije vretena.
4. Pneumatski sustav
Primarno se koristi za stezanje/otpuštanje stezanja alata, središte vretena kroz-zrak i mlaz zraka za brtvljenje nosa vretena.
5. Zaštita stroja
Vodilice kreveta osi X- zaštićene su teleskopskim poklopcima od nehrđajućeg čelika.
Vodilice poprečne grede Y-osi zaštićene su poklopcima-tipa mijeha.
Cijeli je stroj potpuno zatvoren kako bi zadržao strugotine i prskanje rashladne tekućine, osiguravajući sigurno i udobno radno okruženje za operatera.
6. Sustav podmazivanja
Ležajevi za sve tri osovine su podmazani mašću.
Svi kuglasti sklopovi automatski se podmazuju uljem.
Vodilice za sve tri osi imaju automatske točke podmazivanja. Mazivo se distribuira do parova vodilica, a ciklus podmazivanja automatski kontrolira CNC sustav.
7. Sustav balansiranja
Koristi dušik-i-cilindar za balansiranje ulja kako bi se osiguralo stabilno kretanje glave vretena. Za otpuštanje alata koristi se hidraulički cilindar, dok tanjuraste opruge daju silu stezanja za uređaj za automatsko stezanje alata.
8. Sustav hlađenja
Klip vretena ima sposobnost vanjskog hlađenja alata na svom vrhu. Rashladna tekućina obično nije -korozivna, poput emulzije ili laganog mineralnog ulja.
9. Sustav za uklanjanje strugotine
Iver koji se stvara na radnom stolu prenosi se pužnim transporterima s obje strane kreveta do prednjeg-montiranog lančanog-transportera.
10. Izmjenjivač topline za električni ormar
Zatvoreni izmjenjivač topline sprječava izmjenu zraka između unutrašnjosti i izvana ormarića, učinkovito blokirajući vlagu, uljnu maglu i prašinu. Kompaktan je, lagan i zahtijeva jednostavno održavanje.
Električni klima-uređaj ormarića (opcija): Namjenski hladnjak za ormarić (klima uređaj) može se instalirati na temelju vanjskih uvjeta okoline. Sadrži elektroničku kontrolu temperature (±1 stupanj), održava konstantnu temperaturu unutar ormarića, kontrolira toplinu i osigurava odvlaživanje radi produljenja životnog vijeka elektroničkih komponenti.
11. Struktura spremnika alata (standardna)
Stroj je opremljen pouzdanim izmjenjivačem alata -tajvanske proizvodnje s 24-krakom alata (tipa bregaste ploče), koji nudi kratko vrijeme izmjene alata.
Lanac-Spremnik alata (opcionalno): nudi kapacitet od 40-alata. Sadrži automatski-izmjenjivač alata s dvostrukom-krakom s mehanizmom-pokretanim bregastim-mehanizmom, pokretan-motorom za brzinu i stabilnost. Uključuje spremnik alata velikog kapaciteta, pokretan motorom i cilindričnim mehanizmom za pozicioniranje za visoku stabilnost.
12. Hladnjak ulja vretena (opcionalno)
Dodatni rashlađivač ulja s kontroliranom konstantnom{0}}temperaturom sprječava da toplinski rast vretena utječe na točnost obrade. Poboljšava preciznost i učinkovitost obrade, sprječava pomicanje središta vretena ili toplinsku deformaciju, produljuje vijek trajanja stroja, stabilizira tlak ulja, sprječava lupanje ulja i radi s niskom bukom.
13. Kontrola kvalitete stroja
Kontrola kvalitete provodi se kroz standardizirane proizvodne procese i profesionalnu pažnju posvećenu detaljima. Od strojne obrade lijevanja do konačne montaže, svaki korak slijedi stroge, profesionalne standarde. Svaki postupak sastavljanja, svaka operacija ručnog struganja, pa čak i zatezanje svakog vijka odražava profesionalnu sposobnost proizvodnje. Uspostavljen je sustav upravljanja kvalitetom proizvoda i sustav odgovornosti za probleme, čime se osigurava da svaki stroj zadovoljava vodeće tržišne standarde.
Tehnički podaci:
|
Kategorija |
Artikal |
Specifikacija |
|
Radni stol |
Veličina stola |
2200 mm x 1300 mm |
|
Maksimalno opterećenje stola |
3 tone (3000 kg) |
|
|
Radni raspon |
Putovanje po osi X- |
2000 mm |
|
Y-Axis Travel |
1600 mm |
|
|
Z-Axis Travel |
700 mm |
|
|
Širina portala |
1650 mm |
|
|
Vreteno |
Raspon brzine |
8000 okretaja u minuti |
|
Maksimalna snaga motora vretena |
15 kW |
|
|
Nos vretena do stola Min./Maks. Udaljenost |
65 - 765 mm |
|
|
Konus vretena |
BT40 / Cat 40 (sa 150 mm poteznim klinom) |
|
|
Servo sustav |
Okretni moment motora 3 osi |
35 / 18 / 18 Nm |
|
Sustav hranjenja |
Rapid Traverse |
X-Os: 18 m/min |
|
Y-os: 18 m/min |
||
|
Z-Os: 18 m/min |
||
|
Maksimalna brzina posmaka pri rezanju |
10000 mm/min |
|
|
Točnost |
Točnost pozicioniranja |
X-os: ±0,005/300 mm |
|
Y-os: ±0,005/300 mm |
||
|
Z-Os: ±0,005/300 mm |
||
|
Ponovljivost |
X-os: ±0,005 mm |
|
|
Y-os: ±0,005 mm |
||
|
Z-Os: ±0,005 mm |
||
|
Alati |
Maks. Promjer alata (susjedni/bez susjednog alata) |
Ø150 mm / Ø250 mm |
|
Maks. Duljina alata |
350 mm |
|
|
Maks. Težina alata |
20 kg |
|
|
Vrijeme promjene alata-za-alata |
3,5 sek |
|
|
Komunalije |
Zahtjev za tlak zraka |
5 - 7 kgf/cm² (približno . 0.49 - 0.69 MPa) |
|
Ukupne dimenzije |
Dimenzije stroja (D x Š x V) |
5850 mm x 3570 mm x 3400 mm |
Popis glavnih komponenti:
|
Ne. |
Standardna konfiguracija |
Specifikacija / naziv |
Podrijetlo / Marka |
|
1 |
Kontrolni sustav |
SYNTEC 22MA-4 (Sve-u-jednom) |
Tajvan / SYNTEC |
|
2 |
Mehanička osovina |
Pogon-remenom, BT40-Ø150 |
Tajvan / Okada |
|
3 |
Kuglični vijak osi X- |
R50-12 |
Tajvan / HIWIN |
|
4 |
Y-kuglični vijak osi |
R50-12 |
Tajvan / HIWIN |
|
5 |
Z-kuglični vijak osi |
R50-12 |
Tajvan / HIWIN |
|
6 |
Linearna vodilica X-osi |
45 mm Heavy-Duty Roller vodilica, 8 blokova |
Tajvan / HIWIN |
|
7 |
Linearna vodilica osi Y- |
Vodilica s valjcima od 45 mm za teške uvjete rada, 4 bloka |
Tajvan / HIWIN |
|
8 |
Linearna vodilica osi Z- |
Turcite-B presvučene teške-tvrde vodilice |
Usklađen alatni stroj |
|
9 |
Tro{0}}vijčani ležajevi |
X: 4072; Y/Z: 3062 |
Japan / NSK ili NACHI |
|
10 |
Vijak Pred{0}}zatezna matica |
YSR |
Tajvan / Yinsh |
|
11 |
Z-sustav balansiranja osi |
Sustav balansiranja |
Wuxi / Huajin |
|
12 |
Centralizirani sustav automatskog podmazivanja |
Volumetrijski tip |
Hegu |
|
13 |
Pneumatski sustav |
- |
Tajvan / AirTAC |
|
14 |
Sustav rasvjete |
Radna svjetiljka |
Guangdong |
|
15 |
Cilindar za stezanje alata |
Vrsta pojačanja |
Tajvan / AirTAC |
|
16 |
Izmjenjivač topline za električni ormar |
Tip cirkulacije |
Financira-Tajvan |
|
17 |
Unutarnji štitnik (teleskopski poklopac) |
Čelična teleskopska kaciga |
Zhongxin teška industrija |
|
18 |
Puno kućište |
Potpuno kućište (tvornička boja) |
Zhongxin teška industrija |
|
19 |
Sustav za uklanjanje strugotine |
Dva-vijčana-lančana transportna traka |
Zhongxin teška industrija |
|
20 |
Hladnjak ulja* |
- |
Financirano-Tajvanom (nije obavezno) |
|
21 |
Disc-Type Tool Magazine |
24-Alat, vrsta ruke |
Tajvan / Okada ili Shoulun |
|
Bilješka:U slučaju nedostatka komponente, bit će zamijenjena zamjenom iste specifikacije, iste ili više kvalitete i ekvivalentne marke. * označava neobaveznu stavku. |
|||
Uvod u standardne obradne funkcije:
|
Ne. |
funkcija (engleski) |
Opis |
|
1 |
Broj kontrolnih staza |
1 |
|
2 |
Maksimalno ukupno kontroliranih osi (servo + vreteno) |
6 |
|
Maksimalno kontrolirane servo osi |
5 |
|
|
Maksimalno kontrolirana vretena |
1 |
|
|
3 |
Istovremeno kontrolirane osi |
4 |
|
4 |
Prikazna jedinica |
10,4" LED u boji |
|
5 |
Servo HRV kontrola |
Velika-brzina, visoko{1}}precizna servo kontrola |
|
6 |
Kapacitet programa |
512K (1280m) |
|
7 |
I/O veza i |
1024 / 1024 |
|
8 |
Automatsko sigurnosno kopiranje podataka |
Sigurnosna kopija podataka alatnog stroja |
|
9 |
Uredi/pokreni memorijsku karticu |
DNC / Online strojna obrada |
|
10 |
Upravljanje programskim mapama |
Funkcije za korištenje makro programa i programa za obradu |
|
11 |
FSSB High-Speed Rigid Repping |
Smanjuje vrijeme i pogreške kod krutog narezivanja |
|
12 |
Inteligentna kompenzacija zazora |
Kompenzacija zazora |
|
13 |
PMC kontrola osi |
Koristi se kada je spremnik alata servo-pokretan |
|
14 |
Prijenos podataka putem ugrađenog Etherneta |
Funkcija prijenosa podataka putem Etherneta |
|
15 |
Prijenos programa s USB-a na CF karticu |
Funkcija prijenosa podataka |
|
16 |
Servo vodič Mate |
Servo optimizacija |
|
17 |
Inteligentni mjerač opterećenja vretena |
Prati struju vretena i druge statuse |
|
18 |
AI Contour Control |
Optimalna kontrola brzine i ubrzanja s pogledom-naprijed |
|
19 |
Glatka kontrola tolerancije |
Određuje odgovarajuću brzinu obrade putem zadane tolerancije |
|
20 |
Inteligentno preklapanje |
Smanjuje vrijeme ciklusa obrade dijelova |
|
21 |
Kontrola HRV vretena |
Velika-brzina, visoko{1}}precizna servo kontrola |
|
22 |
Pretvorba inča/metričke jedinice |
Konverzija jedinica alatnih strojeva |
|
23 |
Kontrola HRV2 |
Velika-brzina, visoko{1}}precizna servo kontrola |
|
24 |
Kontrola HRV3 |
Velika-brzina, visoko{1}}precizna servo kontrola |
|
25 |
SYNTEC 22MA-4 sve-u-jednom |
Servo podešavanje za veliku-brzinu, visoku{1}}preciznost obrade u kratkom vremenu |
|
26 |
Fleksibilna oprema za hranjenje |
Proizvoljni DMR |
|
27 |
Najmanji inkrement naredbe (0,0001 mm, 0,0001 deg, 0,00001 inča) |
Minimalna jedinica sustava |
|
28 |
Zrcalna slika |
Za svaku os |
|
29 |
Kruto uvlačenje za narezivanje |
Kruto navlačenje |
|
30 |
Registar međuspremnika |
Međuspremnik podataka sustava |
|
31 |
Pozicioniranje (orijentacija vretena) |
Funkcija pozicioniranja vretena za narezivanje navoja, promjena alata |
|
32 |
Linearna interpolacija |
Funkcija linearne obrade |
|
33 |
Kružna interpolacija |
Funkcija kružne obrade |
|
34 |
Spiralna interpolacija |
Spiralna obradna funkcija |
|
35 |
Rezanje navoja, sinkroni pomak |
Rezanje navoja, sinkroni posmak |
|
36 |
Prevrtanje rotacijske osi |
Prevrtanje rotacijske osi |
|
37 |
Iskošenje/kut R pod bilo kojim kutom |
Iskošenje/Kut R pod bilo kojim kutom |
|
38 |
Standardni ciklusi za bušenje |
Konzervirani ciklusi za bušenje |
|
39 |
Postavljanje referentne točke bez pasa |
Postavljanje referentne točke bez pasa |
|
40 |
Automatsko nadjačavanje uglova |
Automatska kontrola nadjačavanja posmaka u kutovima |
|
41 |
Skaliranje |
Skaliranje |
|
42 |
Odabir ravnine |
G17, G18, G19 |
|
43 |
Programabilna zrcalna slika |
Programabilna zrcalna slika za svaku os |
|
44 |
Pojedinačni blok |
Izvršenje programa u pojedinačnim blokovima |
|
45 |
Ponovno pokretanje programa |
Ponovno pokretanje nakon privremenog prekida programa |
|
46 |
Kompenzacija promjera alata / polumjera vrha |
Kompenzacija parametara alata |
|
47 |
Upravljanje vijekom trajanja alata |
Upravljanje vijekom trajanja alata |
|
48 |
Produljeno upravljanje vijekom trajanja alata |
Produljeno upravljanje vijekom trajanja alata |
|
49 |
Kompenzacija zazora |
Funkcija kompenzacije zazora osi stroja |
|
50 |
Praćenje položaja |
Praćenje položaja |
|
51 |
Otkrivanje abnormalnog opterećenja |
Otkrivanje nenormalnog opterećenja za svaku os |
|
52 |
Pozicijski prekidač |
Funkcija zaštite programa |
|
53 |
Uređivanje pozadine |
Uređivanje programa moguće u načinu uređivanja |
|
54 |
Više{0}}funkcija prikaza na više jezika |
10 jezika sučelja za rad sustava |
|
55 |
Funkcija samo{0}}dijagnostike |
Prati stanje alatnog stroja |
|
56 |
Funkcija pomoći |
Pogledajte alarme sustava |
|
57 |
Nano interpolacija |
Nano interpolacija |
|
58 |
Radni koordinatni sustav |
G52 ~ G59 |
|
59 |
Apsolutna/inkrementalna naredba |
Može se miješati unutar istog bloka |
|
60 |
Dijagnoza greške |
Provjerava trenutna stanja greške alatnog stroja |
|
61 |
Očisti zaslon |
Ručno ili automatsko brisanje zaslona |
|
62 |
Praćenje potrošnje energije |
Prati potrošnju energije alatnog stroja |
Uvjeti radne okoline alatnog stroja:
Tro{0}}fazno napajanje izmjeničnom strujom: 380 V ±10% ~ 15%; 50Hz ±1Hz. Glavni kabel za napajanje: 8 mm² ili veći. Žica za uzemljenje: 8 mm² ili veća.
Temperatura okoline: 8 ~ 40 stupnjeva.
Relativna vlažnost: Manje od ili jednako 80%.
Držite podalje od jakih izvora svjetlosti, izvora vibracija i izvora topline. Držite se podalje od-generatora visoke frekvencije, opreme za pražnjenje, strojeva za zavarivanje itd. kako biste izbjegli električne smetnje koje mogu uzrokovati kvarove u NC sustavu stroja.
Tablica preporučenih ulja i masti:
|
Dio za podmazivanje |
Količina |
Preporučeno mazivo |
|
Bilješke |
|
|
Temperatura okoline. 10~40 stupnjeva |
Temperatura okoline. 5~10 stupnjeva |
||||
|
Kuglični vijci |
Podmazivanje uljem |
2-4 litre |
Way Oil #68 |
Way Oil #32 |
1. Provjerite i napunite svaki dan prije rada ili kada se pojavi alarm. |
|
Podmazivanje mašću |
0,7-0,8 litara |
Litijeva mast #000 |
2. Promijenite vrstu ulja za niske temperature. |
||
|
3. Za patrone masti, marka mora odgovarati proizvođaču maziva. |
|||||
|
Jedinica za hlađenje vretena i vijaka |
Hladnjak vode |
15-35 litara |
BASF G48 antifriz (drugi medij nije dopušten) |
- |
1. Provjerite i dopunite antifriz/ulje svaki dan prije rada ili kada se pojavi alarm. |
|
Hladnjak ulja |
20-40 litara |
Great Wall No. 10 Spindle Oil |
Great Wall No. 5 Spindle Oil |
2. Promijenite vrstu ulja za niske temperature. |
|
|
Hidraulička stanica |
25 litara |
Hidraulično ulje HM #32 |
Hidraulično ulje HM #20 |
1. Provjerite svaki dan prije rada; mijenjati ulje godišnje. |
|
|
Booster cilindar |
0,1-0,2 litara |
Hidrauličko ulje #32 |
Hidrauličko ulje #20 |
1. Provjerite svaki dan prije rada; dopunite kada je posuda za ulje puna samo 1/3. |
|
|
Tekućina za rezanje |
100-350 litara |
Odaberite odgovarajuću tekućinu za rezanje na temelju materijala obratka i uvjeta obrade (količina na temelju stvarnog kapaciteta spremnika). |
- |
Provjerite ima li leda u spremniku prije pokretanja kada je temp. je ispod 5 stupnjeva. |
|
|
4. os |
0,8~1 litara |
Ulje za mjenjače #150 |
Ulje za mjenjače #100 |
1. Provjerite svaki dan prije rada; mijenjati ulje svakih 6 mjeseci. |
|
|
Sustav ruke za izmjenu alata |
7 litara |
Ulje za mjenjače #100 |
15W-40 ulje za dizel motore protiv smrzavanja |
1. Provjerite svaki dan prije rada; mijenjajte ulje svakih 2400 radnih sati ili 6 mjeseci. |
|
Popularni tagovi: portalni obradni centar, Kina portalni obradni centar proizvođači, dobavljači, tvornica, cnc vodoravni obradni centar za usklađenost vodilice vodilice, cnc horizontalni obradni centar za inspekcijske vodiče, cnc horizontalni obradni centar za vodilice za pakiranje, cnc horizontalni obradni centar za kontrolu kvalitete vodilice vodilice, cnc vodoravni obradni centar za vodiče popisa zamjenskih dijelova, CNC horizontalni obradni centar za vodilice za smanjenje otpada
Par
neSljedeći
Obradni centar portalnog tipaMogli biste i voljeti


Pošaljite upit